
OEE berechnen: Formel, Beispiel und Verlustarten
Die OEE (Overall Equipment Effectiveness, Gesamtanlageneffektivität) fasst Verfügbarkeits-, Leistungs- und Qualitätsverluste einer Anlage in einer Kennzahl zusammen. Damit lässt sich analysieren, welcher Anteil der geplanten Produktionszeit tatsächlich zu Gutteilen geführt hat und wo die Verluste entstehen.


OEE-Formel: Verfügbarkeit, Leistung und Qualität
Die OEE setzt sich aus drei Faktoren zusammen, die jeweils für eine Verlustart stehen. Multipliziert ergeben sie die OEE: OEE = Verfügbarkeitsfaktor × Leistungsfaktor × Qualitätsfaktor.
Verfügbarkeitsfaktor
Tatsächliche Produktionszeit ÷ geplante Produktionszeit. Misst, wie lange die Anlage in der geplanten Zeit tatsächlich produziert hat. Verluste sind Stillstände.
Leistungsfaktor
Tatsächliche Ausbringung ÷ mögliche Ausbringung. Misst, ob die Anlage während der Laufzeit mit der Vorgabegeschwindigkeit produziert hat. Verluste sind langsamer Lauf und Kurzstillstände.
Qualitätsfaktor
Gutmenge ÷ tatsächliche Ausbringung. Misst, welcher Anteil der produzierten Teile in Ordnung war. Verluste sind Ausschuss und Nacharbeit.
Beispiel: OEE einer Anlage über 24 Stunden berechnen
Eine Anlage steht 24 Stunden zur Verfügung. Davon sind 22,5 Stunden für die Produktion geplant, tatsächlich produziert hat sie 21 Stunden. Die Vorgabegeschwindigkeit liegt bei 1.200 Stück pro Stunde. In 21 Stunden wären also 25.200 Stück möglich gewesen. Hergestellt wurden 21.800 Stück, davon 21.146 Gutteile.
1
Verfügbarkeit: 93,3 %
21 Stunden tatsächliche Produktionszeit geteilt durch 22,5 Stunden geplante Produktionszeit.
2
Leistung: 86,5 %
21.800 Stück tatsächliche Ausbringung geteilt durch 25.200 Stück mögliche Ausbringung.
3
Qualität: 97,0 %
21.146 Stück Gutmenge geteilt durch 21.800 Stück tatsächliche Ausbringung.
4
OEE: 78,3 %
93,3 % × 86,5 % × 97,0 % = 78,3 %. Im Beispiel liegt der größte Hebel bei der Leistung, nicht bei den Stillständen.
Der OEE-Wasserfall
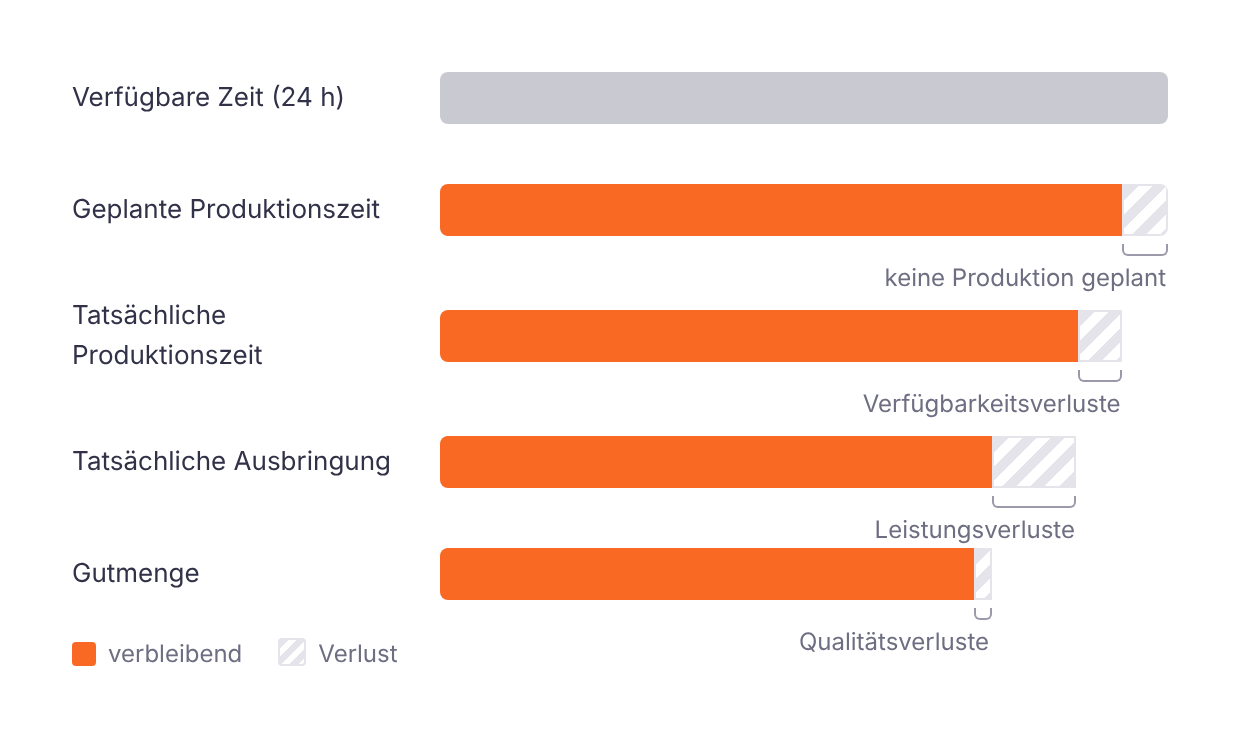
Im Wasserfall lässt sich nachvollziehen, an welcher Stelle wie viel verloren geht. Von der verfügbaren Zeit ziehen nacheinander die nicht geplante Zeit, die Verfügbarkeits-, die Leistungs- und die Qualitätsverluste ab. Übrig bleibt die Gutmenge.
Zum selben Ergebnis kommst du auf direktem Weg: Gutmenge geteilt durch die Menge, die in der geplanten Produktionszeit möglich gewesen wäre, also 21.146 ÷ (22,5 h × 1.200 Stück/h) = 78,3 %.
Die häufigsten Verlustursachen
Den drei OEE-Faktoren lassen sich typische Ursachen zuordnen, die in der Produktion besonders häufig vorkommen. Bei Verfügbarkeitsverlusten steht die Anlage, obwohl Produktion geplant war. Bei Leistungsverlusten läuft sie langsamer als vorgegeben. Diese Verluste sind schwerer zu erkennen als ein Stillstand, aber oft genauso groß. Bei Qualitätsverlusten ist nicht jedes produzierte Teil in Ordnung.
Guter OEE-Wert: die OEE richtig einordnen
Pauschale Richtwerte wie „80 % OEE ist Weltklasse“ helfen im Einzelfall wenig, weil die Höhe der OEE stark von der jeweiligen Anlage abhängt. Aussagekräftiger ist der Vergleich einer Anlage mit sich selbst über verschiedene Zeiträume.
Als Faustregel gilt: Werte unter 30 % deuten auf Schwächen im Anlagenbetrieb hin. Zwischen 30 und 50 % ist üblich für Anlagen, deren OEE vorher noch nicht gemessen wurde. Starke Schwankungen im Schicht-, Tages- oder Wochenvergleich deuten auf Unterschiede im Prozess hin, die sich beseitigen lassen.
Automatisierungsgrad der Anlage
Losgröße
Komplexität der Anlage
Kompetenzniveau der Bediener
Weitere Kennzahlen
Weitere Kennzahlen rund um die OEE
Neben der OEE gibt es weitere Kennzahlen, mit denen sich die Produktivität einer Anlage analysieren lässt.
Nutzungsgrad und TEEP
Der Nutzungsgrad setzt die geplante Produktionszeit ins Verhältnis zur maximal möglichen Zeit. Die TEEP (Total Effective Equipment Performance) ist die OEE mal dem Nutzungsgrad. Im Beispiel liegt der Nutzungsgrad bei 93,75 % (22,5 h ÷ 24 h) und die TEEP bei 73,4 %.
Anlagen-OEE und Auftrags-OEE
Die Anlagen-OEE betrachtet einen festen Zeitraum, etwa eine Schicht oder eine Woche. Die Auftrags-OEE bezieht sich auf einen Fertigungsauftrag und lohnt sich, wenn auf einer Anlage verschiedene Produkte, Rezepturen oder Abfüllgrößen laufen.
MTBF, MTTR und No Touch Time
Die MTBF (Mean Time between Failure) misst die Stabilität des Prozesses, die MTTR (Mean Time to Repair) die Dauer bis zur Behebung einer Störung. Die No Touch Time misst, wie lange die Anlage ohne Eingriff produziert.
Technische Verfügbarkeit
Die technische Verfügbarkeit nach VDI 3423 gibt den Anteil der Belegungszeit an, in dem die Anlage ohne technischen Ausfall zur Verfügung steht. Wegen dieser Berechnungsgrundlage liegt sie meist deutlich höher als der Verfügbarkeitsfaktor der OEE.
Verluste analysieren mit oee.ai
Mit oee.ai analysierst du, wo Verluste entstehen, priorisierst Maßnahmen und überprüfst ihre Wirkung.
